Dva kulové kohouty z PVC mohou opustit stejný sklad, nést stejné označení DN50, stejnou hodnotu 16 barů vytištěnou na rukojeti, a přesto se chovat jako dva zcela odlišné produkty. Jeden z nich drží bublinky během deseti let dávkování žíravin. Druhý začne plakat u stonku ve druhém roce a ve čtvrtém roce se zmocní. Nic navenek vám neřekne, který jste si koupili.
Tato jediná mezera je to, co stojí za otázkou, "jsou všechny kulové ventily z PVC stejné kvality?" Upřímná odpověď je ne a důvody nejsou záhadné. Žijí v pryskyřici, formě, směsi sedla, těsnění vřetene, tloušťce stěny a zda někdo skutečně tlakově testoval ventil před tím, než se dostal do kartonu. Níže je pohled výrobce na to, co se mění mezi komoditním ventilem a průmyslovým ventilem, jak je odlišit před nákupem a kde končí skutečné náklady na levný ventil.
Třída pryskyřice je první a největší proměnnou kvality
PVC kulové kohouty jsou lisovány z malé rodiny termoplastů: UPVC, CPVC, PPH, PVDF a FRPP. Uvnitř každého z těchto jmen se samotná pryskyřice liší mnohem více, než většina kupujících očekává. Konvertor si může koupit novou směs s doloženou hodnotou K a certifikátem šarže, nebo si může koupit přebroušení z přepracovatelského závodu za zlomek ceny. Oba materiály se formují do ventilu, který vypadá správně na polici.
Rozdíl se ukáže později. Regrind již prošel minimálně jednou historií tepla. Polymerové řetězy se zkrátily, balíček stabilizátoru a maziva je nepředvídatelný a proud přebroušení je zřídka čistě tříděn podle třídy. Rázová houževnatost může klesnout o 30 až 50 procent ve srovnání s původní pryskyřicí stejného nominálního typu. Přebrušovací ventil prošel továrním testem při pokojové teplotě. Nepřežije pět let cyklování čerpadla a vodního rázu.
Panenská sloučenina je také důležitá pro chemickou odolnost. Brusný materiál je často kontaminován zbytky z jakéhokoli předchozího produktu: linky na vytlačování trubek, pláště kabelu, recyklované tvarovky. Tyto zbytky vytvářejí slabá místa, kde agresivní média napadají zeď. U čisté vody je to zřídka viditelné. U chlornanu sodného, kyseliny sírové nebo chloridu železitého rozhoduje o tom, jak dlouho ventil vydrží.
Praktická kontrola: vyžádejte si certifikát šarže pryskyřice a vstupní kontrolní záznam. Výrobce nakupující panenskou směs bude mít obojí. Výrobce běžící přebroušení bude mít obvykle nákupní objednávku a nic moc jiného.
Tolerance lisování, tloušťka stěny a geometrie koule
Těleso kulového ventilu z PVC není pevný kus plastu. Jedná se o tlakovou nádobu s vypočítanou tloušťkou stěny, umístěním vtoku navrženým tak, aby posunulo svarovou linii mimo oblast nejvyššího namáhání, a chladicím cyklem, který určuje, zda se dílec smršťuje rovnoměrně nebo se deformuje. Zkraťte tloušťku stěny o 12 procent, abyste ušetřili pryskyřici, a ventil stále projde 1,5násobným testem pláště při pokojové teplotě. Selže při 55 stupních Celsia pod stejným tlakem.
Tloušťka stěny je nejsnadněji ověřitelnou specifikací a nejčastěji se v objednávce vynechává. Třmen na stěně těla a na koncovém připojení vám během minuty sdělí, zda jste obdrželi produkt, o kterém jste si mysleli, že jste jej koupili.
Kulička je přesná součást a levné ventily v ní tiše ztrácejí svůj výkon. Kulatost koule na dobrém průmyslovém ventilu je udržována na zhruba 0,05 mm přes těsnicí pásku. Drsnost povrchu v oblasti těsnění je typicky specifikována na Ra 0,8 mikrometrů nebo jemnější. Ventil s kuličkou, která je 0,2 mm mimo kruh, stále těsní, když je nový, protože sedlo je dostatečně měkké, aby se přizpůsobilo. Po několika tisících cyklů se sedlo trvale nastaví a ventil začne odkapávat.
Házivost vřetene a provozní moment patří do stejné konverzace. Představec, který není soustředný, nerovnoměrně zatěžuje O-kroužky pokaždé, když se rukojeť otočí. To je důvod, proč je jeden ventil z krabice ztuhlý a zhoršuje se, zatímco jiný ventil stejné velikosti se po pěti letech provozu stále otáčí dvěma prsty.
Pryskyřice
Panenská směs s certifikátem šarže versus netříděný přebrousit. Toto jediné rozhodnutí stanoví strop pro rázovou houževnatost a chemickou odolnost.
Geometrie
Tloušťka stěny, umístění svarové linie, zaoblení koule a soustřednost stonku. Žádný z nich není vidět, všechny jsou měřitelné.
Utěsnění
Sedlo z PTFE nebo TPE, O-kroužek se dvěma nebo jedním dříkem, podpěra ložiska ve spodní části dříku. Tady začínají úniky.
Testování
Kontrola vzorků versus 100% testování skořepiny a sedadla. Záznam o zkoušce je jediným důkazem, že ventil byl skutečně zkontrolován.
Těsnění sedla a vřetene rozhodne, zda se ventil skutečně vypne
Sedlo je část, která ve skutečnosti zastaví průtok, a je to část, která je nejvíce vystavena rozhodnutí o snížení nákladů. Sedadlo z PTFE stojí několikanásobek toho, co stojí sedadlo z TPE pro všeobecné použití. Na podnosu dílů vypadají oba jako bílý prsten.
PTFE je výchozí volbou pro chemické provozy, protože odolává téměř všemu a má nízký koeficient tření, který udržuje provozní točivý moment na nízké úrovni. Je také tvrdší, takže ke správnému utěsnění potřebuje lépe zpracovanou kuličku. Měkké TPE sedlo těsní proti hrubé kouli, a proto se zdá, že některé levné ventily zpočátku fungují dobře. TPE také bobtná při kontaktu s rozpouštědly a oleji a nafouklé sedlo vytlačuje kouli z její středové osy, což zvyšuje točivý moment a urychluje opotřebení.
Těsnění vřetene je samostatným konstrukčním rozhodnutím. Jediný O-kroužek v hladké drážce je minimum. Průmyslové ventily obecně používají uspořádání s dvojitým O-kroužkem se zálohou, někdy se spodním čepem nebo sekundárním ložiskovým povrchem, takže vřeteno je podepřeno na dvou místech, nikoli na jednom. Tento detail je viditelný na řezu a je to jedna z prvních věcí, které zmizí, když je ventil reverzně navržen tak, aby dosáhl cenové hranice.
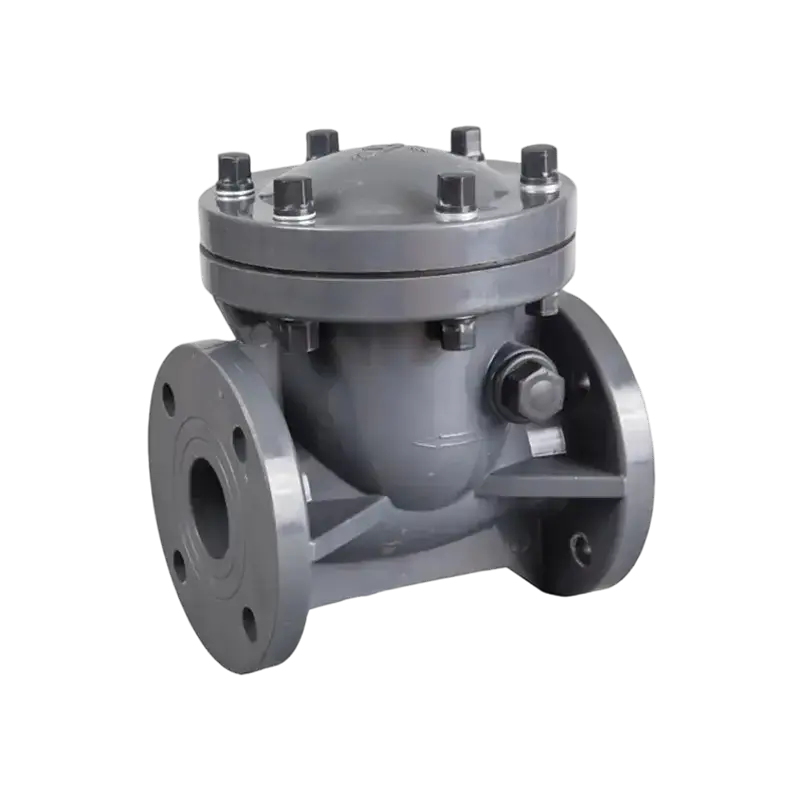
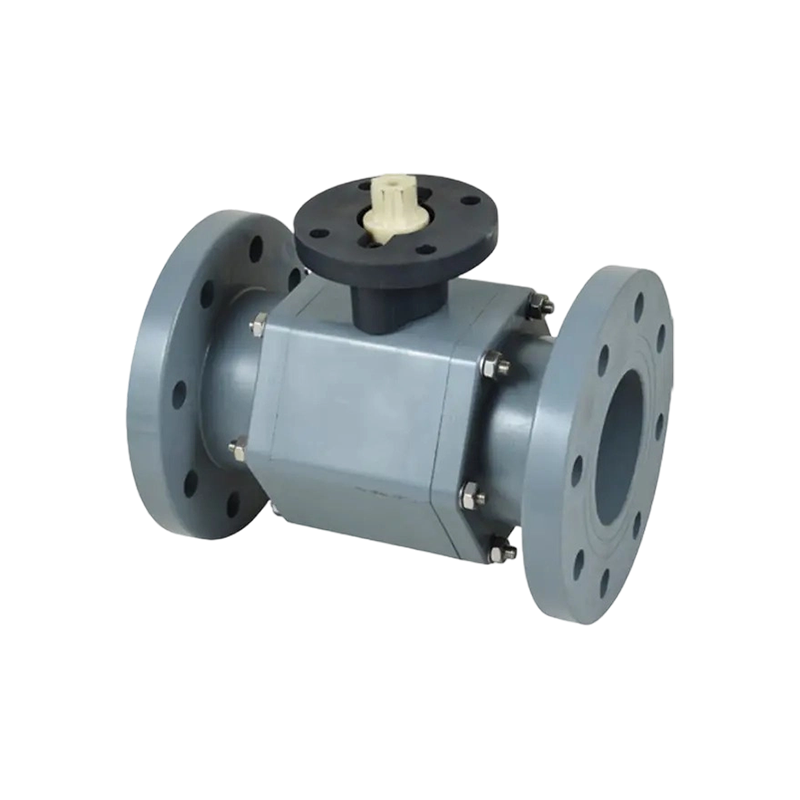
Důležitá je také konstrukce těla. Jednodílný ventil nemá žádný spoj tělesa, který by mohl prosakovat, a proto se jednodílná přírubová konstrukce po svém zavedení na počátku 90. let stala standardem pro chemické provozy. Třídílný ventil lze opravovat na místě bez řezání potrubí, což je důležité u ližin a rozdělovačů, kde je demontáž potrubí nákladná. Oba jsou legitimní inženýrské volby. Co není legitimní, je dvoudílné tělo s rozpouštědlem svařovaným spojem, které je prezentováno jako ekvivalent jednodílného výlisku.
Specifikace k porovnání vedle sebe, než schválíte vzorek
Když se dvě nabídky liší o 40 procent na stejné nominální číslo dílu, mezera není téměř nikdy v obráběcí práci. Je v těchto parametrech. Vytiskněte tabulku, předejte ji dodavateli a požádejte jej o doplnění skutečných hodnot s podpůrnými záznamy.
Tabulka 1. Parametry, které oddělují komoditní PVC kulový ventil od průmyslového ventilu. Zobrazené hodnoty jsou typické rozsahy; potvrdit podle výkresů a zkušebních záznamů dodavatele.
Parametr
Ekonomický ventil
Ventil průmyslové kvality
Proč na tom záleží
Pryskyřice source
Smíšené přebroušení, žádný záznam šarže
Panenská směs s hodnotou K a certifikátem šarže
Rázová pevnost a opakovatelná chemická odolnost
Tloušťka stěny těla
10 až 15 procent pod kresbou
Podle výkresu, ověřeno vstupní kontrolou
Trhací tlak a dlouhodobá odolnost proti tečení
Kulatost koule
0,15 až 0,25 mm mimo kruh
0,05 mm nebo lepší přes těsnicí pásku
Kontakt sedla a netěsné vypínání po tisíce cyklů
Povrchová úprava kuličky
Ra 1,6 až 3,2 mikrometrů
Ra 0,8 mikrometru nebo jemnější
Míra opotřebení sedla a provozní moment
Materiál sedáku
TPE, jakost neověřena
PTFE, hustota a rozměr kontrolovány
Bobtnání, chemické napadení a konzistence těsnění
Těsnění stonku
Jednoduchý O-kroužek, hladká drážka
Dvojitý O-kroužek se zálohou, spodní opěra ložiska
Odolnost proti stékání stonku a boční zátěži
Tlaková zkouška
Vzorkování AQL při 1,0násobku jmenovitého tlaku
100procentní test skořepiny a sedadla při 1,5x a 1,1x
Poruchovost v terénu a záruční doba
Sledovatelnost
žádný
Číslo dutiny, kód šarže, záznam o zkoušce
Schopnost vyšetřit a vyřešit reklamaci
Dodavatel, který nemůže produkovat hodnoty pro pravý sloupec, nemusí nutně lhát. Možná to prostě nevědí, protože hotové ventily kupují od obchodního zprostředkovatele, místo aby je lisovali. To je sama o sobě užitečná informace.
Hodnoty tlaku klesají s teplotou a většina kupujících nikdy nepoužije korekci
Ventil vyražený na 16 bar je dimenzován na 16 bar při 20 stupních Celsia, s vodou, ve statickém stavu. Toto číslo neplatí při 60 stupních. Jmenovité hodnoty termoplastického tlaku sledují odlehčovací křivku a křivka je strmá. Pro UPVC je použitelný pracovní tlak při 60 stupních Celsia zhruba 35 až 40 procent hodnoty 20 stupňů. CPVC rozšiřuje využitelný rozsah směrem nahoru, ale platí stejný tvar křivky.
Praktický důsledek je jednoduchý. Pokud potrubí běží při 55 stupních Celsia a systém je chráněn pojistným ventilem nastaveným na 10 barů, standardní 16 barový UPVC ventil nestačí. Správný výběr je buď kvalitnější tělo, nebo jiný materiál. Volba samotného 20stupňového čísla je jednou z nejčastějších chyb ve specifikaci termoplastického potrubí.
Existuje druhý efekt, který lze snadno přehlédnout. Opakované tepelné cyklování uvolňuje předpětí sedadla. Ventil, který první den dokonale těsní při okolní teplotě, může po dvou stech cyklech ohřevu a chlazení začít propouštět malé množství média, i když nic viditelně neselhalo. Průmyslové konstrukce ventilů to kompenzují použitím pružinového sedla nebo hlubší kapsy sedla, která udržuje kontaktní tlak, když se materiál uvolňuje.
Chemická kompatibilita je křivka, nikoli odpověď ano nebo ne
Tabulky odolnosti, které uvádějí materiál jako "odolný" vůči chemikáliím, jsou výchozím bodem, nikoli specifikací. Skutečný výkon závisí na koncentraci, teplotě a době expozice. UPVC si pohodlně poradí se zředěnou kyselinou sírovou při okolní teplotě. Zvyšte teplotu na 60 stupňů Celsia a stejný materiál začne měknout a ztrácet tlakovou schopnost. Chlornan sodný je dobrým příkladem média, které napadá některé druhy při koncentracích nad 12 procent, zatímco pod touto hranicí je nechává nedotčené.
U termoplastických ventilů jsou nejdůležitější dva způsoby selhání. První je chemický útok na samotný polymer, který se projevuje bobtnáním, změnou barvy nebo ztrátou mechanické pevnosti. Druhým je permeace a praskání vlivem prostředí, kdy médium difunduje do materiálu a díl praskne pod zatížením, často při montáži nebo koncentraci napětí spíše než uprostřed stěny.
Odpovědný dodavatel si před doporučením ventilu položí čtyři otázky: jaké je médium, v jaké koncentraci, při jaké teplotě a při jakém tlaku. Pokud dodavatel uvádí ventil, aniž by tyto otázky kladl, prodává spíše číslo dílu než řešení. Hodnoty pro řadu průmyslových termoplastických kulových ventilů by měly být vždy potvrzeny podle údajů výrobce o chemické odolnosti při skutečné provozní teplotě, nikoli při okolní teplotě.
Co vás vlastně naučí desetiletí výroby termoplastických ventilů
Některé kvalitativní rozdíly se projeví až poté, co budete dvacet nebo třicet let sledovat, jak ventily fungují v terénu. Společnost Ningbo Baodi Plastic Valve Co., Ltd. sleduje svou historii až do roku 1979, kdy její předchůdci vyrobili jeden z prvních plastových membránových ventilů vyrobených v Číně; tento design prošel technickým hodnocením organizovaným bývalým ministerstvem chemického průmyslu v roce 1983. V roce 1992 společnost vyvinula jednodílný přírubový kulový ventil, design tělesa, který se později stal jedním z nejpoužívanějších formátů plastových ventilů v chemickém zpracování, protože zcela odstraňuje spoj tělesa.
Poučení z té doby dodnes utváří to, jak dobře stavěný ventil vypadá. Jednodílná přírubová konstrukce existuje, protože šroubované a rozpouštědlem svařované spoje karoserie byly dominantní cestou úniku v agresivním provozu. Dvojité těsnění vřetene existuje, protože jednotlivé O-kroužky selhávaly na vřetenu mnohem častěji než na sedle. Hranice tloušťky stěny existují, protože inženýři závodu neustále hlásili poruchy tečení na linkách, které byly v provozu již deset let.
V roce 2006 se společnost rozšířila na průmyslové termoplastické trubky a tvarovky a stala se jedním z prvních tuzemských výrobců, kteří aplikovali CPVC na průmyslové potrubí a ventily. Na této kombinaci – ventilů, potrubí a armatur z jednoho výrobního systému – záleží více, než by se zdálo, protože na rozhraní mezi koncovým připojením ventilu a armaturou potrubí vzniká velký podíl netěsností.
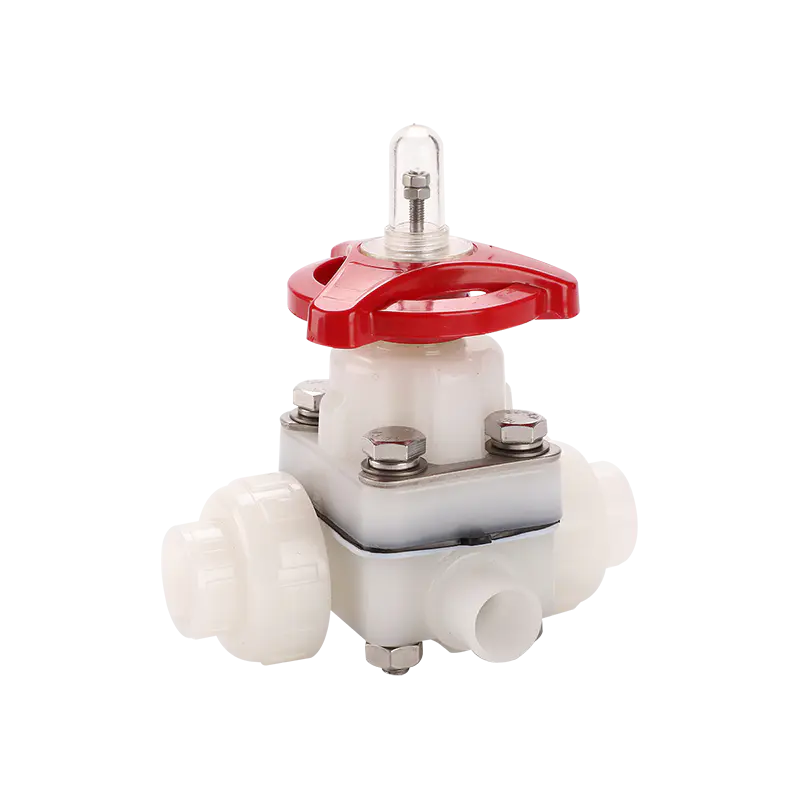
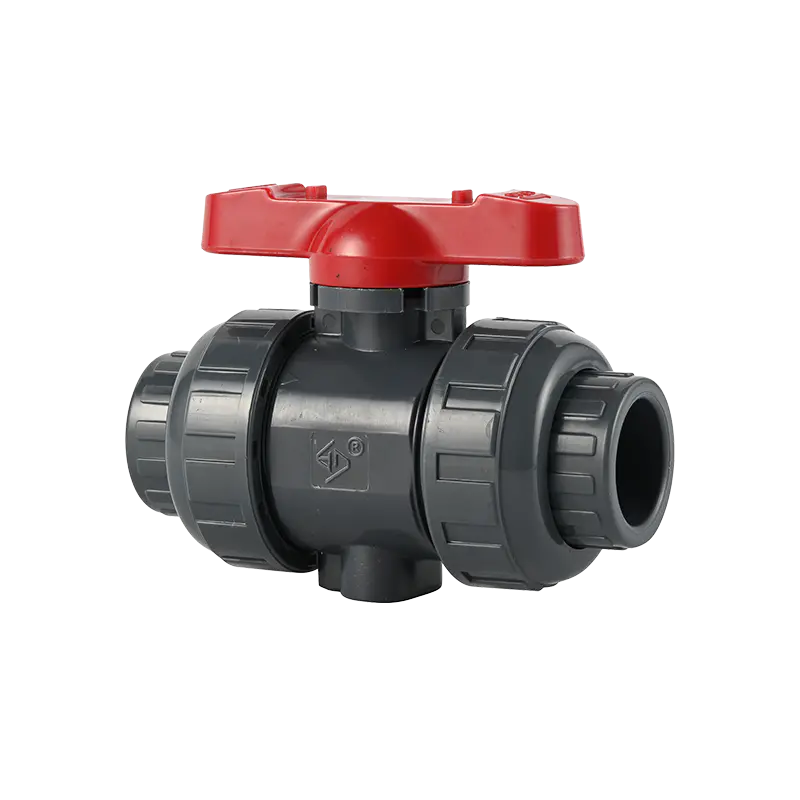
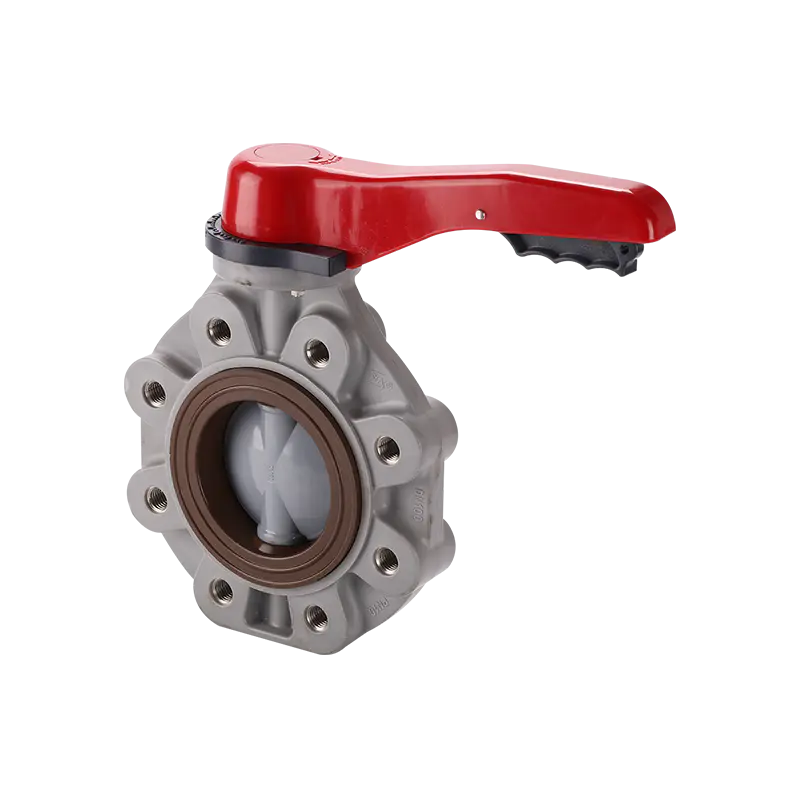
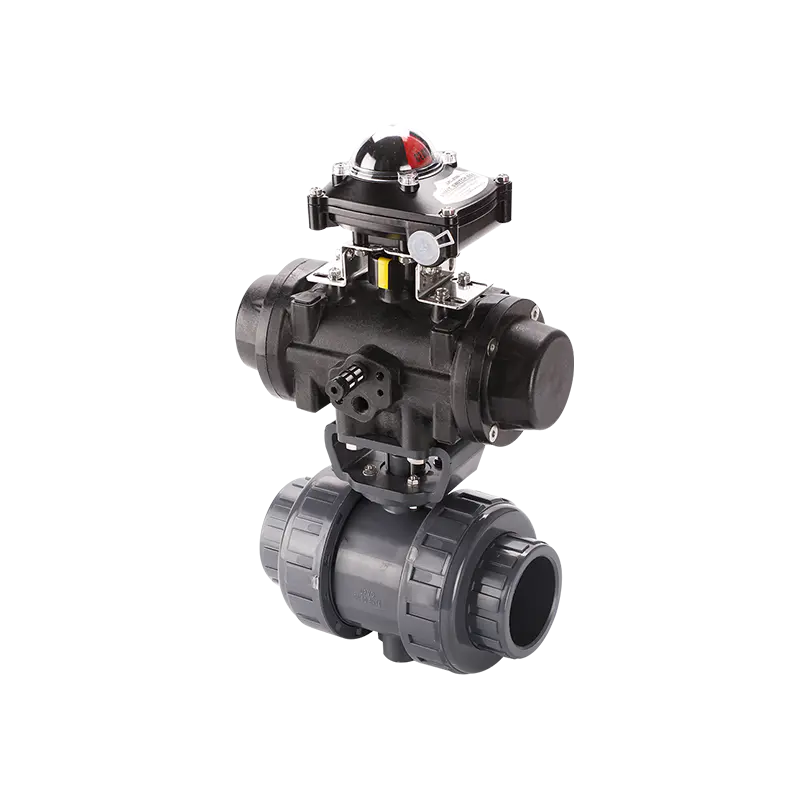
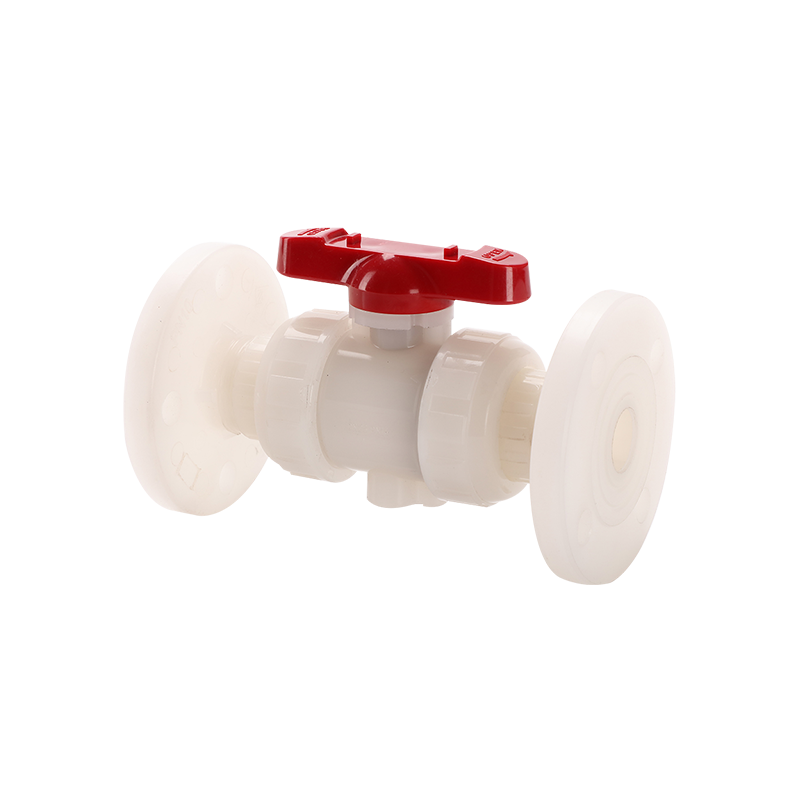
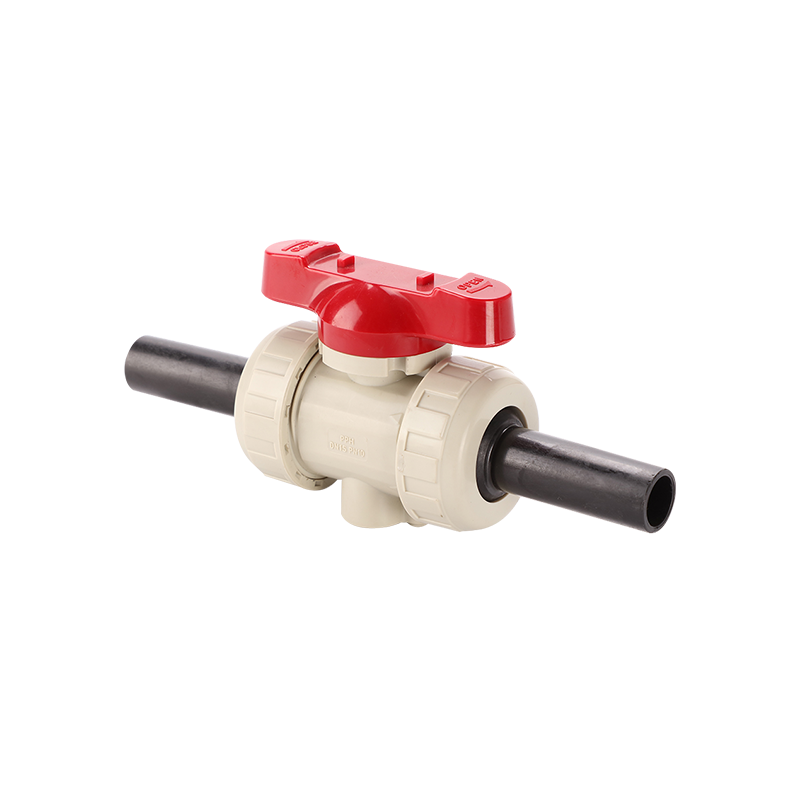
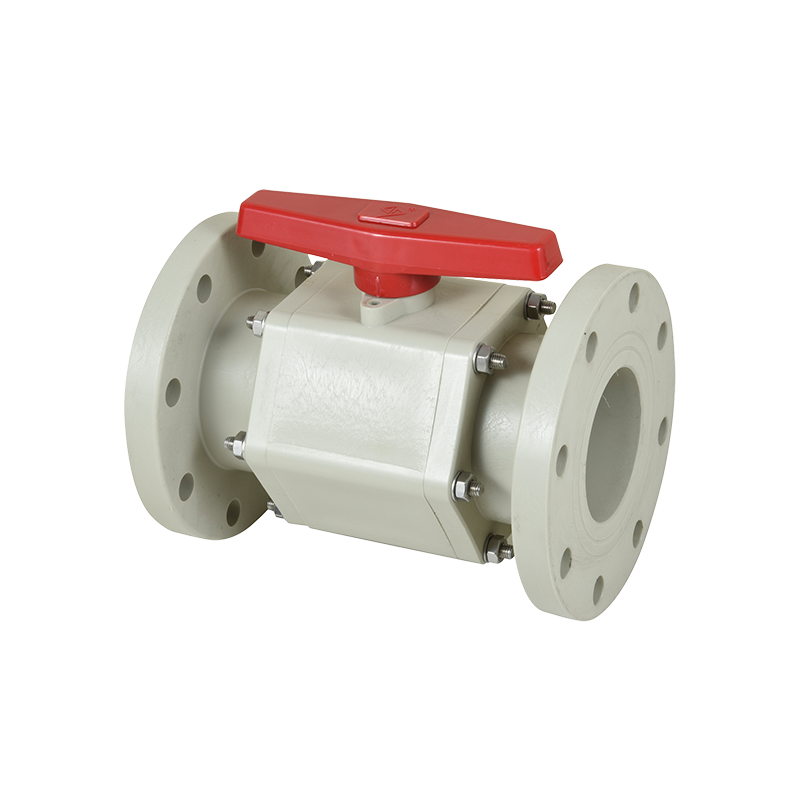
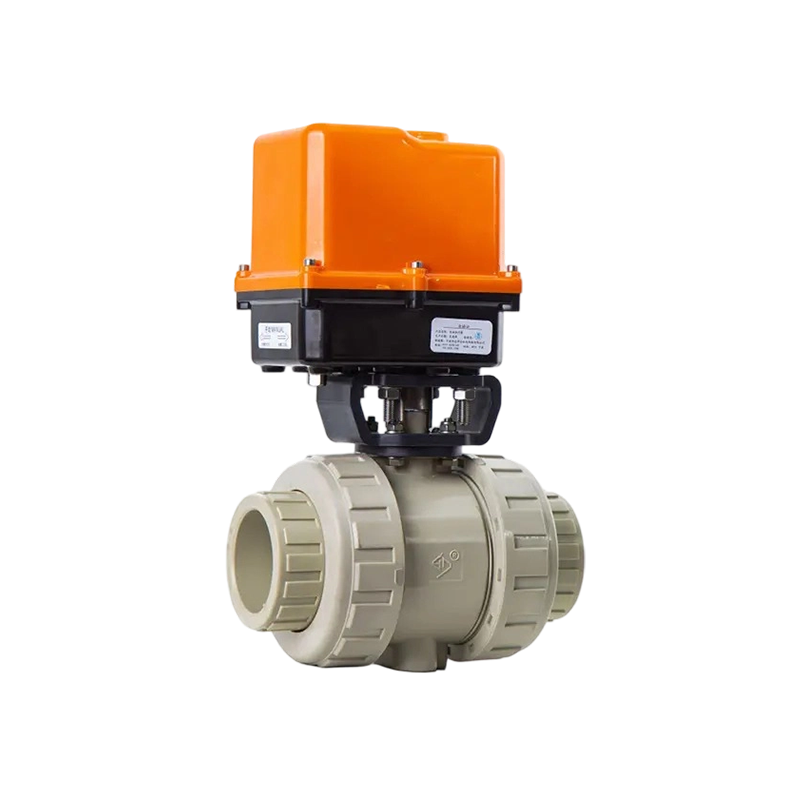
Tyto tři styly karoserie pokrývají většinu průmyslových provozů. Formát s přírubou je výchozí pro trvalé chemické linky. Skutečný formát šroubení umožňuje demontáž ventilu a údržbu bez řezání potrubí, což zkracuje intervaly údržby na kluzných lištách. Třídílný formát odhaluje míč a sedla pro kontrolu bez odstranění těla z linky.
Údaje o tlakových zkouškách oddělují průmyslové ventily od katalogových kopií
Každý kulový ventil z PVC by měl být testován v plášti při 1,5násobku jmenovitého tlaku a sedlo testováno při 1,1násobku jmenovitého tlaku. Otázkou je, zda je testován každý ventil, nebo pouze vzorek z každé šarže. Kontrola odběru vzorků je legitimní výrobní strategie, ale není to stejný produkt jako 100procentní testování a cenový rozdíl to odráží.
Důležité jsou také parametry testu. Obvyklou zkratkou je zkrácení doby zdržení ze stanovené doby na několik sekund, což umožňuje průchod ventilu s okrajovým únikem. Dalším je testování se vzduchem místo vody, protože úniky vzduchu se při nízkém tlaku hůře zjišťují a snáze se odstraňují. Než budete předpokládat, že certifikát znamená to, co si myslíte, že to znamená, zeptejte se na formát záznamu testu a dobu uchování.
Mezi relevantní normy pro termoplastové ventily patří ISO 9393 pro průmyslové ventily, DIN 3441 pro plastové ventily v potrubních systémech a ASTM D1599 a D3139 pro plastové potrubí a tlakové zkoušky. Výrobce, který odkazuje na tyto normy, by vám měl být schopen ukázat konkrétní doložku, podle které testuje, nejen číslo normy na certifikátu.
Sledovatelnost uzavírá smyčku. Číslo dutiny vyražené na těle vám prozradí, která forma jej vyrobila. Kód šarže na kartonu vám řekne, která šarže pryskyřice byla použita. Bez těchto dvou informací nelze selhání pole prošetřit a ve výchozím nastavení bude připsáno „chybě instalace“. To je skutečné komerční riziko, nejen technické.
Kontroly dodavatelů a továren, které snižují riziko nákupu
Složka s certifikátem dodavatele je výchozím bodem, nikoli náhradou za pohled na výrobní linku. Certifikáty systému managementu kvality jako ISO 9001, ISO 14001 a ISO 45001 potvrzují existenci systému. Nepotvrzují, že je systém aplikován na ventil, který kupujete.
Na co se zaměřit při návštěvě továrny nebo vzdáleném auditu:
Kolik vstřikovacích lisů obsluhuje ventilovou linku a zda jsou formy ve vlastnictví výrobce nebo třetí strany.
Zda je vstupní pryskyřice kontrolována a zaznamenávána se zadrženým vzorkem na šarži.
Zda je k dispozici vlastní tlaková zkušebna se záznamem o kalibraci, nebo zda se dodavatel opírá o slovní ujištění.
Zda jsou součásti koule a vřetena vyráběny interně nebo zakoupeny od subdodavatele a jak je tento subdodavatel kvalifikovaný.
Zda jsou hotové ventily skladovány v kontrolovaném prostředí, protože vystavení UV záření v průběhu času degraduje PVC.
Zda je výrobce držitelem národní licence na výrobu komponentů tlakového potrubí, což je regulační požadavek na některých trzích pro produkty používané v tlakových systémech.
Pokud továrna nemá tyto kontroly, přesouvá se riziko nákupu zcela na kupujícího. Toto riziko není vždy vidět v jednotkové ceně. Obvykle se objevuje jako zastavení linky, odmítnutí šarže na portu nebo záruční reklamace osmnáct měsíců po instalaci – náklady, které se jen zřídka odrážejí v nákupní objednávce.
Chyby při nákupu, které stojí více než samotný ventil
První chybou je nákup na vzhled. Ventil, který je rozměrově identický s referenčním vzorkem, se může stále lišit pryskyřicí, směsí sedla a tloušťkou stěny. Schválení na základě vzhledu je způsob, jakým nízkonákladový ventil vstupuje do specifikace.
Druhou chybou je přeskočení zadrženého vzorku. Uschovejte si schválený zlatý vzorek s kódem šarže a porovnejte s ním každou dodávku. Jedná se o desetiminutový proces, který eliminuje většinu argumentů o tom, zda se produkt změnil.
Třetí chybou je zacházet s nejlevnější nabídkou jako se základní linií a vyjednávat vše ostatní podle ní. To nutí poctivé dodavatele, aby odstranili přesně ty funkce, díky kterým jejich ventil funguje: třída sedla, design těsnění vřetene a testování plného tlaku. Výsledný produkt často vypadá stejně a chová se úplně jinak.
Čtvrtou chybou je změna dodavatele bez rekvalifikace produktu. Nový zdroj se stejným číslem dílu je nový produkt. Proveďte stejný proces schvalování vzorků, včetně tlakové zkoušky a kontroly chemické kompatibility, pokud je aplikace agresivní.
Pátou chybou je ignorování rozdílu mezi výrobcem a obchodní společností. Výrobce může odpovědět na technickou otázku týkající se materiálu sedla a těsnění představce. Obchodní společnost obvykle přepošle otázku a vrátí přibližnou odpověď. Pokud je aplikace kritická, tento rozdíl určuje, zda obdržíte řešení nebo zásilku.
Často kladené otázky
Jsou všechny kulové ventily z PVC stejné kvality?
Ne. Kvalita se mezi zdroji značně liší, i když se čísla dílů a rozměry shodují. Hlavní proměnné jsou jakost pryskyřice, tloušťka stěny, kulatost a povrchová úprava koule, materiál sedla, konstrukce těsnění vřetene a zda byl ventil individuálně tlakově testován. Dva ventily mohou na pracovním stole vypadat stejně a po dvou letech provozu se chovat úplně jinak.
Proč záleží na panenském PVC v kulovém ventilu?
Panenská sloučenina má známou molekulovou hmotnost, kontrolované balení aditiv a žádnou kontaminaci z předchozího zpracování. Přebroušení prošlo alespoň jedním tepelným cyklem, který zkracuje polymerní řetězce a snižuje rázovou houževnatost. V agresivním chemickém provozu přináší přebroušení také slabá místa, kde médium napadá zeď. Rozdíl není vidět, ale zkracuje životnost v tlakových a cyklistických aplikacích.
Jak poznám, že ventil, který jsem obdržel, byl vyroben z přebroušení?
Vizuální kontrola jen zřídka dá definitivní odpověď, protože dobré přebroušení může vypadat přijatelně. Spolehlivou cestou je dokumentace: vyžádejte si certifikát šarže pryskyřice a vstupní kontrolní záznam. Chování při nárazu můžete také porovnat upuštěním vzorku tělesa ventilu na tvrdou podlahu z kontrolované výšky a porovnáním výsledku se známým původním vzorkem. Test je hrubý, ale odhalí, když je rozdíl velký.
Je PTFE vždy nejlepším materiálem sedadla?
PTFE je tím správným výchozím nastavením pro chemické provozy kvůli jeho široké odolnosti a nízkému tření, ale k utěsnění vyžaduje dobře opracovanou kuličku. V aplikacích s čistou vodou při mírných teplotách může správně specifikované TPE sedlo fungovat adekvátně po celá léta. Problém je v tom, že mnoho levných ventilů používá TPE bez specifikace třídy, což znamená, že sedlo může při kontaktu s oleji a rozpouštědly nepředvídatelně nabobtnat nebo ztvrdnout.
Proč můj ventil netěsní u vřetene místo u sedla?
Netěsnost dříku obvykle poukazuje na problém s konstrukcí těsnění nebo na boční zatížení dříku. Jediný O-kroužek v hladké drážce má omezenou schopnost kompenzovat házení vřetene, tepelné cykly a opakovaný provoz. Dvojité O-kroužky se zálohou v kombinaci s dosedací plochou ve spodní části vřetene rozkládají zatížení a udržují kontaktní tlak. Netěsnosti vřetene jsou častější u ventilů, které byly vyrobeny za cenu, než u ventilů, které byly vyrobeny podle výkresu.
Znamená vyšší tlak vždy lepší kvalitu?
Ne. Hodnota vytištěná na rukojeti je nominální hodnota při 20 stupních Celsia. Ventil může nést vysoký jmenovitý výkon a přesto fungovat špatně, pokud je tloušťka stěny tenká, sedlo je měkké nebo těsnění vřetene je minimální. Hodnocení by se mělo číst společně s křivkou snížení výkonu, záznamem o zkoušce a specifikací materiálu.
Proč se jmenovitý tlak na mém ventilu neshoduje s tím, co potrubí skutečně vidí?
Jmenovité tlaky termoplastů klesají s rostoucí teplotou. Ventil dimenzovaný na 16 barů při 20 stupních Celsia může být použitelný pouze při 6 barech při 60 stupních Celsia. Mnoho chyb ve specifikaci pochází z porovnání jmenovitého výkonu ventilu s tlakem v systému bez použití korekce teploty. Skutečné médium a teplotu vždy zkontrolujte v tabulce snížení od výrobce.
Jak mohu spravedlivě porovnat dva dodavatele?
Oběma zašlete stejný technický dotazník týkající se zdroje pryskyřice, tloušťky stěny, zaoblení koule, materiálu sedla, designu těsnění vřetene, zkušební metody a sledovatelnosti. Poté si od každého vyžádejte schválený vzorek a proveďte stejný tlakový a cyklický test. Cena by měla být poslední proměnnou, kterou srovnáváte, ne první, protože úspora 20 procent na jednotkové ceně nemá smysl, pokud se ventil musí měnit dvakrát tak často.
Ovlivňují postupy instalace, jak dlouho vydrží kulový ventil z PVC?
Ano, podstatně. Příliš mnoho cementu přivařeného rozpouštědlem do hrdla může vytlačit lepidlo do kulové komory a zablokovat ventil. Přílišné utažení závitového spoje popraská tělo u kořene závitu. Špatně vedená nosná trubka způsobuje ohybové zatížení přímo na tělo ventilu. Instalace ventilu s dříkem směřujícím dolů zachycuje média kolem těsnění dříku. Žádná z nich není výrobní vadou, ale všechny jsou běžně hlášeny jako problémy s kvalitou.
Na co je nejužitečnější se zeptat dodavatele před objednávkou?
Zeptejte se jich, jaké médium, koncentraci, teplotu a tlak ventil uvidí, a poté se zeptejte, který z jejich produktů doporučují a proč. Dodavatel, který položí tyto otázky před cenovou nabídkou, rozumí aplikaci. Dodavatel, který nabízí okamžitou nabídku, prodává číslo dílu a riziko neshody zůstává na vás.